Tecomet sceglie Amber per un elevatore verticale con unità di trasferimento integrata.
10
Tecomet è il più grande produttore a contratto al mondo di impianti e dispositivi medicali, specializzato in soluzioni di produzione e ingegneria per la forgiatura, la fusione e la lavorazione di prodotti medicali, aerospaziali e per la difesa. L'azienda ha una presenza globale con oltre 16 sedi in 3 continenti. La sede di Sheffield è la più grande al di fuori degli Stati Uniti. Il reparto di fusione di Tecomet a Sheffield ha riconosciuto la necessità di migliorare i processi e l'efficienza esistenti per soddisfare le esigenze di produzione attuali e future. Un'area chiave di miglioramento individuata è stata lo scarico dei pezzi fusi finali.
Il loro processo originale prevedeva il trasferimento di un totale di 20 fusioni finali individuali, una alla volta, dal nastro trasportatore aereo della linea di essiccazione esistente, situato su un soppalco alto 3 metri, a un secondo nastro trasportatore aereo di scarico. Il trasferimento tra i due nastri veniva effettuato tramite un dispositivo di trasferimento indipendente montato sul soppalco. Una volta posizionati sul nastro di scarico, i prodotti venivano trasportati in un'area di scarico separata a circa 25 metri di distanza. Il trasporto dei 20 prodotti su questa distanza non solo risultava meno efficiente, ma comportava anche il trasferimento dei prodotti da un "ambiente controllato" a un "ambiente non controllato".
Tecomet ha invitato Amber Industries a esaminare questi problemi e a proporre una soluzione alternativa che non solo migliorasse il loro processo, ma offrisse anche una soluzione economicamente vantaggiosa in grado di supportare le loro esigenze produttive anche in futuro.
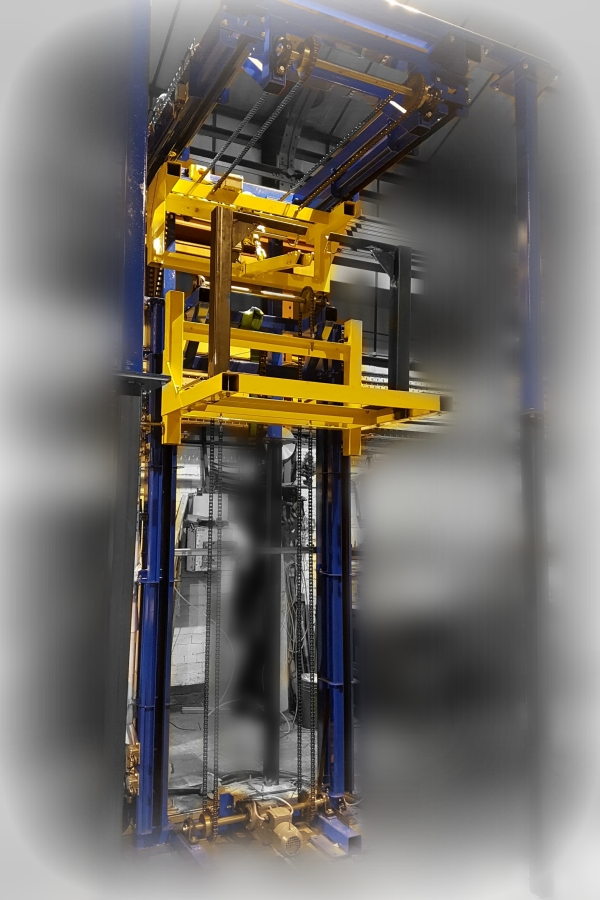
La soluzione di Amber consisteva nel sostituire l'unità di trasferimento e il nastro trasportatore aereo di scarico esistenti con un nuovo elevatore verticale con unità di trasferimento integrata. Questa soluzione avrebbe permesso di trasferire i prodotti dal nastro trasportatore della linea di essiccazione a un carrello elevatore in attesa e di consegnarli a una nuova posizione di scarico, situata direttamente sotto il nastro trasportatore esistente della linea di essiccazione.
I miglioramenti al processo sono stati subito riconosciuti dal team di fonderia, che si è quindi impegnato a installare le nuove attrezzature. Michael Durband, responsabile della fonderia, ha spiegato il motivo della scelta di Amber Industries : "Hanno offerto una soluzione ideale, supportata da un preventivo dettagliato e competitivo, e, operando 24 ore su 24, 7 giorni su 7, senza veri e propri periodi di fermo, si sono dimostrati disponibili ad adattarsi alle nostre esigenze di produzione durante l'installazione" .
Amber ha progettato il sistema di trasferimento e sollevamento presso il proprio stabilimento di Oldham, insieme al sistema di controllo personalizzato, perfettamente integrabile con il sistema di controllo esistente di Tecomet. L'unità è stata completamente testata internamente prima di essere consegnata in cantiere e installata durante una breve finestra temporale, il tutto in piena produzione.
Michael Durband ha aggiunto: "Siamo molto soddisfatti del nuovo sistema di sollevamento e trasferimento, e i vantaggi della soluzione Amber ci permettono di mantenere tutti i prodotti in un ambiente controllato, con conseguenti benefici in termini di qualità. Siamo inoltre riusciti a ottimizzare il flusso di produzione in quest'area grazie al nuovo sistema di sollevamento e trasferimento. Occupa meno spazio e ha liberato prezioso spazio sul pavimento produttivo".
"Collaborare con Amber Industries è stata un'esperienza positiva: hanno offerto un servizio e una comunicazione eccellenti durante tutto il progetto e ora siamo in trattativa con loro per la fase successiva dei lavori."
Other Articles
Amber Industries supporta un produttore specializzato del Regno Unito con un contratto di manutenzione dei nastri trasportatori.
22
Progetto di nastro trasportatore MCM Autotrack per un produttore di componenti automobilistici
16
Amber Industries fornisce una soluzione di trasporto per un produttore di arredo urbano
12
Sistemi di trasporto monorotaia laterale MCM – Trattamento termico
23
Amber Industries pone il controllo intelligente al centro dell'automazione dei nastri trasportatori.
21
Sistemi di trasporto MCM Freetrack: una soluzione flessibile per la movimentazione dei materiali.
4
Il sistema di trasporto invertito a doppio binario MCM garantisce una movimentazione del prodotto stabile e precisa.
9
Aggiornamento del sistema di trasporto Autotrack 500, Fase 1, spedito.
26
Sistemi di trasporto monorotaia a binario laterale MCM sotto i riflettori
7
Si conclude così Paint Expo 2026.
24