Trasportatori a catena aerea MCM - Principi di funzionamento
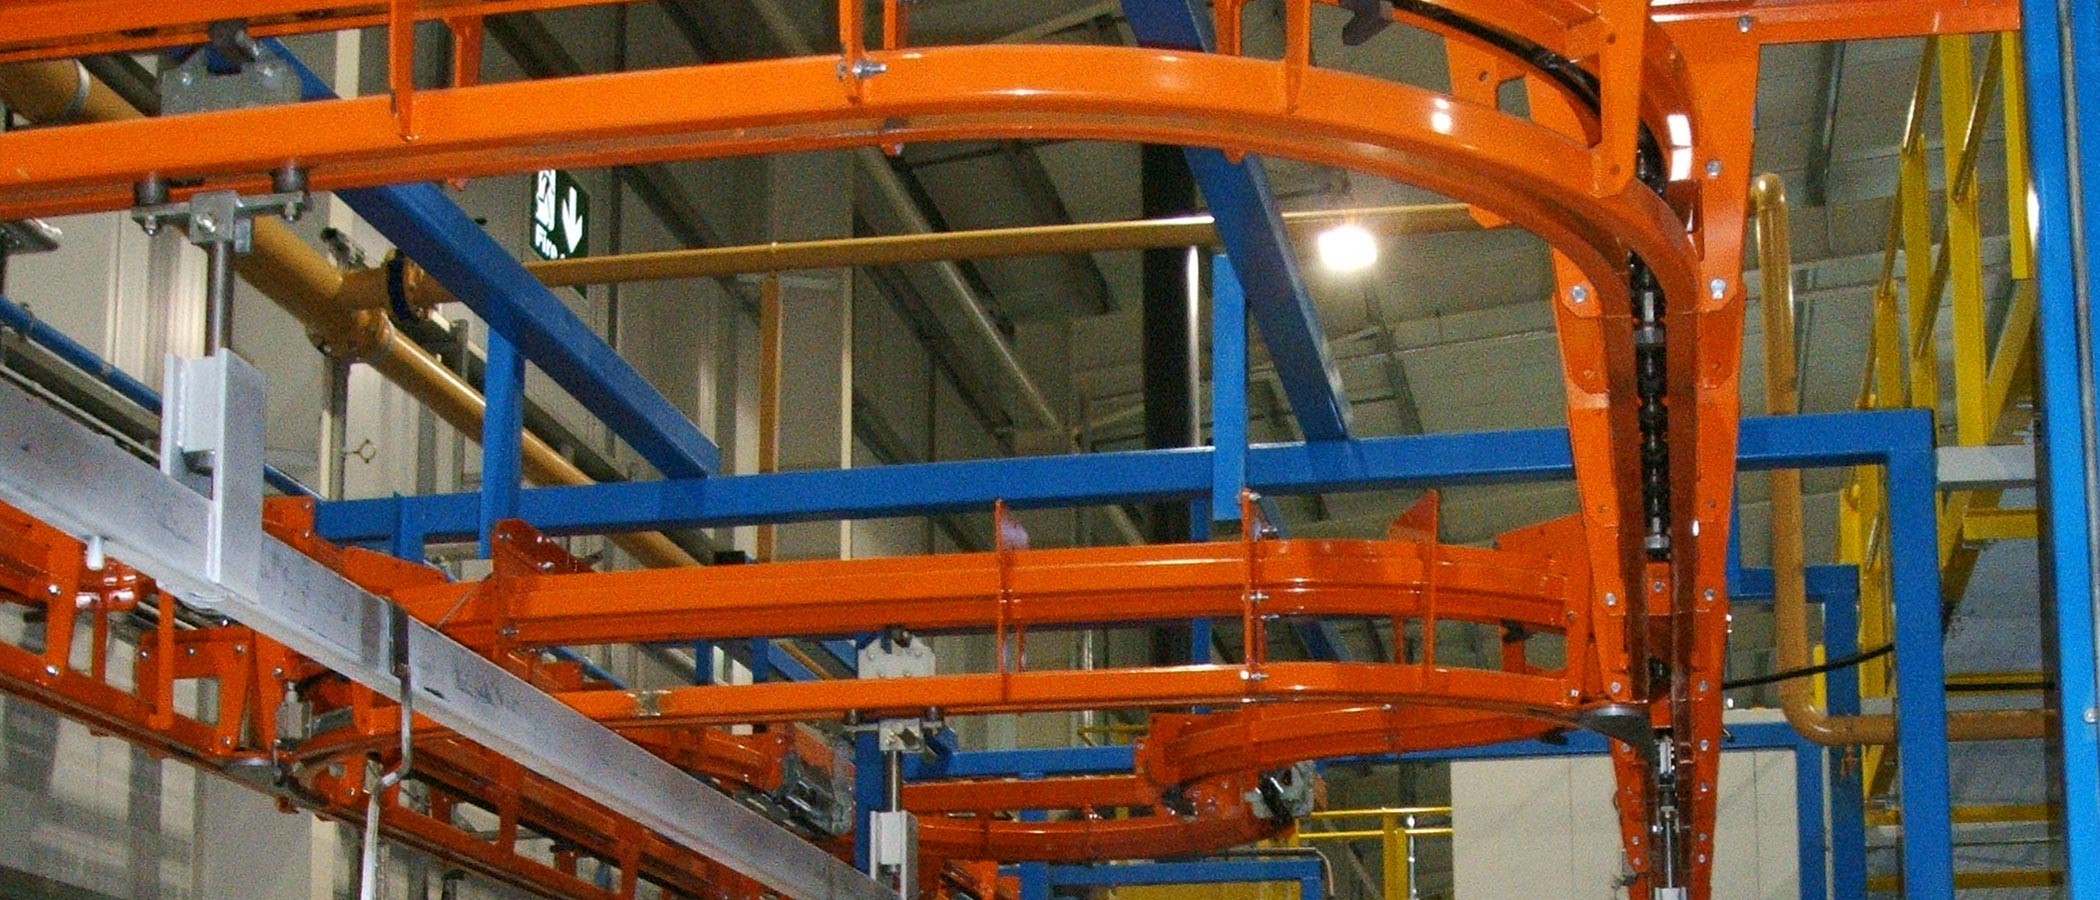
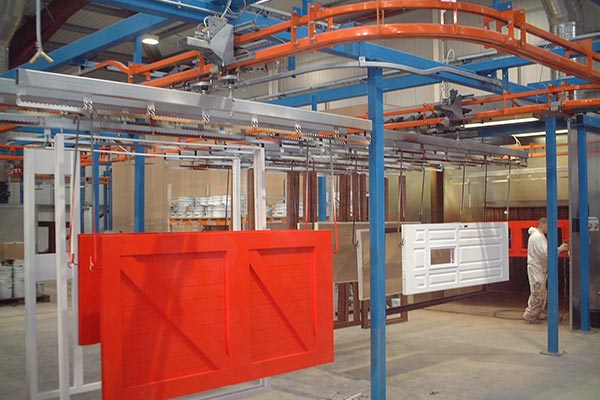
Il principio di funzionamento dei trasportatori a catena aerea si basa sull'utilizzo di una catena continua motorizzata che scorre su una guida. A intervalli regolari, alla catena sono fissati dei ganci ai quali vengono sospesi i prodotti da trasportare, direttamente o tramite barre di carico o appositi supporti. In alternativa ai ganci, alla catena possono essere montati dei "ferri" che spingono dei carrelli lungo una seconda guida, solitamente posizionata sotto la guida della catena. I prodotti da trasportare vengono a loro volta sospesi ai carrelli. Questo tipo di sistema di trasporto aereo è definito "Power & Free" (a trazione e a sospensione libera).
La progettazione modulare di questi sistemi, combinata con una gamma di accessori standard come curve orizzontali e verticali di diversi raggi, dispositivi di rotazione, indicizzatori, unità di carico/scarico automatiche ecc., consente di configurarli facilmente per soddisfare le esigenze di layout più complesse di qualsiasi processo di produzione e assemblaggio. L'installazione è rapida e semplice e la progettazione modulare permette anche di effettuare successive estensioni e riorganizzazioni del sistema.
MCM Autotrack Power & Free - Principio di funzionamento
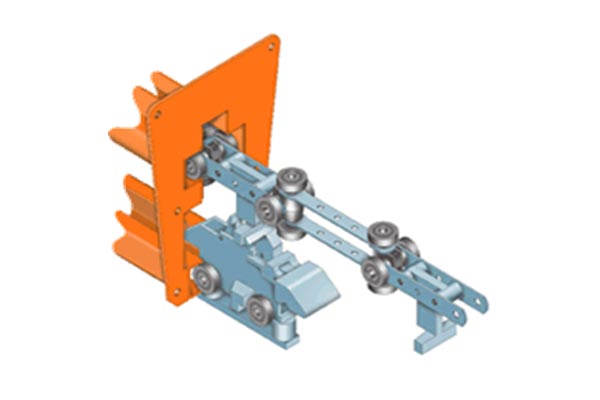
A differenza dei tradizionali trasportatori a catena monorotaia, in cui i carichi di prodotto sono fissati tramite ganci direttamente alla catena biplanare motorizzata che scorre su un singolo binario, il principio di funzionamento di un sistema di trasporto Power & Free si basa sull'utilizzo di una serie di carrelli che scorrono liberamente su un secondo binario formato da due sezioni a canale. Questi carrelli su ruote, che trasportano il carico di prodotto, sono azionati lungo il loro binario da una o più catene di trasporto biplanari motorizzate dotate di "cani di spinta" che scorrono su binari chiusi.
Le guide della catena sono montate sopra la guida del carrello e collegate ad essa tramite morsetti/flange. È proprio questo concetto di progettazione, con una guida della catena di trasmissione separata e una guida del carrello libera, che conferisce alla gamma di trasportatori MCM Autotrack la sua grande versatilità, consentendo di adattarli alle esigenze di praticamente tutti gli ambienti di produzione. Il termine generico "Power & Free" deriva anch'esso dal concetto a due guide.
Frequently Asked Questions About MCM Overhead Chain Conveyor Operating Principles
An overhead chain conveyor uses a continuous powered chain running inside a track. Products are suspended from pendants attached to the chain, either directly or by using load-bars or purpose-made carriers.
Products can be suspended directly from pendants fitted to the conveyor chain or supported using load-bars and purpose-made carriers. The method used depends on the product and the handling requirements of the application.
A Power & Free conveyor uses a powered chain fitted with pusher dogs to move free-running trolleys along a separate track. The products are suspended from the trolleys rather than directly from the powered chain.
The term describes the use of separate powered and free-running elements. A powered conveyor chain runs in its own track, while free-running trolley assemblies carrying the product travel in a second track.
In a conventional monorail conveyor, product loads are attached directly to the powered chain through pendants. MCM Autotrack instead uses free-running trolley assemblies in a separate track, with powered chains fitted with pusher dogs moving the trolleys around the system.
Yes. The modular design allows systems to incorporate different radii of horizontal and vertical bends together with accessories such as spinners, indexers and automatic load and unload units. This allows the conveyor to be configured around complex manufacturing and assembly layouts.
Amber Industries lists accessories including horizontal and vertical bends, spinners, indexers and automatic loading and unloading units. These components allow the conveyor system to be adapted to different product-handling and process requirements.
Yes. The modular construction of MCM overhead conveyor systems allows later extensions and system rearrangements to be undertaken, subject to the requirements of the existing installation and the proposed changes.
MCM overhead conveyor systems are designed for manufacturing and assembly processes where products need to be transported through different stages while making effective use of available factory space. Amber Industries manufactures systems for light, medium and heavy-duty applications.